在长三角制造业版图中,安徽近年的工业投资增速持续位居前列,合肥、芜湖、滁州、马鞍山等地的新建产线与技改项目密集落地。产线要跑起来,背后离不开一整套安徽自动化设备的支撑——从控制器、驱动执行机构到传感检测、人机交互,再到电气成套与系统集成,任何一个环节的选型偏差或维护缺位,都可能在现场演变成停机损失。本文结合信息传输与软件技术服务领域的工程实践,梳理工业控制链路上几个关键环节的选型思路与运维要点,供设备管理者和项目负责人参考。
工业控制系统:先定架构,再谈品牌
很多项目在采购阶段习惯先比价、先定品牌,结果到了调试阶段才发现通信协议不兼容、扩展点数不够、上位机对接困难。工业控制系统的选型应当从架构入手:产线规模多大、I/O点数与未来扩展余量、是否需要与MES或云端平台对接、现场网络是走现场总线还是工业以太网,这些问题理清之后,PLC、工控机、远程I/O的品牌与型号范围自然会收窄。
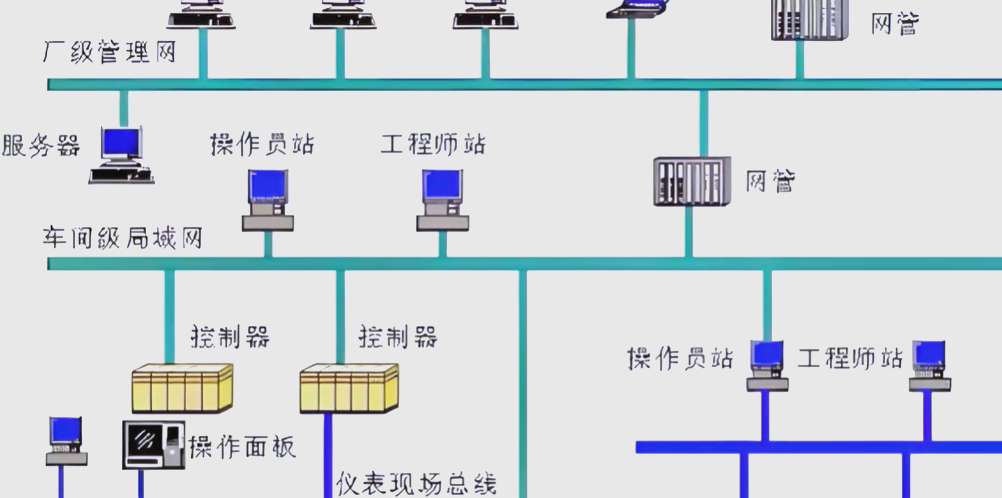
对于中小型产线,模块化PLC配合触摸屏HMI是性价比较高的组合;对于需要复杂算法、视觉处理或数据上云的场景,工控机加软PLC的方案更灵活。值得注意的是,控制系统不是孤立存在的,它要向下驱动变频器与伺服,向上对接数据平台,架构阶段预留好通信接口和协议转换能力,后期改造会省去很多麻烦。
PLC编程:程序质量决定产线稳定性
PLC编程看似是写逻辑,实质是工程经验的沉淀。同样的控制需求,不同工程师写出的程序在可读性、可维护性和故障排查效率上差距明显。实践中建议把握几个原则:程序结构按设备单元分层,变量命名规范化并建立注释体系,关键工位设置手动/自动切换与单步调试模式,报警信息分级并记录时间戳。
另外,程序交付时应同步提供I/O点表、流程图与备份文件,避免出现"程序只有原工程师看得懂"的局面。对于有改造需求的存量设备,逆向梳理原有程序逻辑往往是自动化改造项目的第一道工序,这部分工作量在报价阶段就应充分评估。
变频器维修与伺服系统:驱动环节的两类典型问题
变频器和伺服系统是产线上故障率相对集中的部件。变频器常见问题包括过热报警、过流跳闸、直流母线电容老化、风扇积尘导致散热不良等。日常维护中,定期清理风道、检查接线端子紧固度、监测运行电流趋势,能提前发现不少隐患。当变频器出现硬件级故障时,是否需要维修取决于设备年限与备件供应情况,老旧型号建议评估整体更换的经济性。
伺服系统的问题则更多与机械负载、编码器信号和参数整定相关。定位偏差、抖动、过载报警,往往需要结合机械装配状态与伺服参数一起排查,单纯更换驱动器未必能解决问题。选型阶段关注伺服电机的过载能力、编码器分辨率与响应频率是否匹配工艺节拍,比事后调试更有效。
传感器选型:别让检测环节成为瓶颈
传感器是自动化系统的"感官",选型不当会直接拉低整线节拍或造成误判。光电传感器要关注检测距离、光斑大小与被测物材质;接近开关需区分电感式与电容式,注意检测距离与安装空间;压力、温度、流量类传感器则要核对量程、精度等级与介质兼容性。在有粉尘、油污、强电磁干扰的现场,防护等级和抗干扰能力应优先于价格因素。
一个常被忽视的点是传感器的安装与调试空间。选型时如果只看参数不看现场结构,可能出现传感器装不进去、调不到最佳检测位置的情况。建议在方案阶段就与机械设计同步确认安装方式。
电气成套与触摸屏维修:基础环节不容将就
电气成套是自动化设备的"骨架",柜体布局、线号标识、接地规范、散热设计直接影响长期运行的可靠性。规范的成套作业应包括:动力与信号线分开走线、端子排编号与图纸一致、柜内温度留有余量、预留检修空间。这些细节在验收时未必显眼,但决定了后期维护的便利程度。
触摸屏作为人机交互窗口,长期运行后可能出现触摸漂移、显示异常、通信中断等问题。触摸屏维修通常先排查供电与通信线路,再判断是否为屏幕或主板故障。对于停产型号,建议提前储备备件或规划升级替换方案,避免单点故障导致整线停机。
自动化改造:存量设备的升级路径
安徽大量制造企业面临的是存量设备升级而非全新产线建设。自动化改造的典型路径包括:以PLC替换继电器逻辑控制、加装传感器实现自动检测、引入变频调速替代定速运行、通过数据采集模块接入运维平台。改造项目的难点在于现场条件复杂、原有图纸资料缺失,因此前期勘察与方案论证的投入不能省。
改造实施建议分阶段推进,先解决影响产能与安全的瓶颈工位,验证效果后再逐步扩展。改造后的系统应同步建立设备档案,包括电气图纸、程序备份、参数记录与维护日志,为后续运维和二次升级留下依据。
结语
安徽自动化设备的选型与运维,本质上是一项系统工程:控制系统定架构,PLC编程保逻辑,变频器与伺服撑执行,传感器守检测,电气成套与触摸屏维系基础运行,自动化改造则让存量资产持续释放价值。把每个环节的技术细节落实到位,产线的稳定性与可维护性才有保障。对于正在规划新建或改造项目的企业而言,尽早引入具备系统集成与技术服务能力的合作伙伴,往往比在故障发生后被动维修更为经济。