在安徽制造业加速转型升级的背景下,自动化设备已经不再是大型工厂的专属配置。从合肥的汽车零部件产线,到芜湖的装备制造车间,再到滁州、马鞍山的中小型加工企业,越来越多的生产现场开始引入PLC控制、变频调速、伺服驱动与传感检测技术。但很多企业在采购和实施过程中会遇到同一个问题:设备买回来了,系统却跑不顺;故障出现了,维修跟不上。这篇文章从工程落地的角度,把安徽自动化设备涉及的几个关键环节讲清楚,帮助企业少走弯路。
工业控制系统:自动化设备的中枢神经
工业控制系统决定了整条产线"听谁指挥"。常见的架构包括PLC单机控制、PLC加触摸屏的人机交互方案,以及多台设备通过现场总线或工业以太网组网的分布式控制。对于安徽本地大量存在的多品种、小批量生产场景,控制系统的选型要特别注意两点:一是I/O点位的预留余量,二是通讯协议的兼容性。
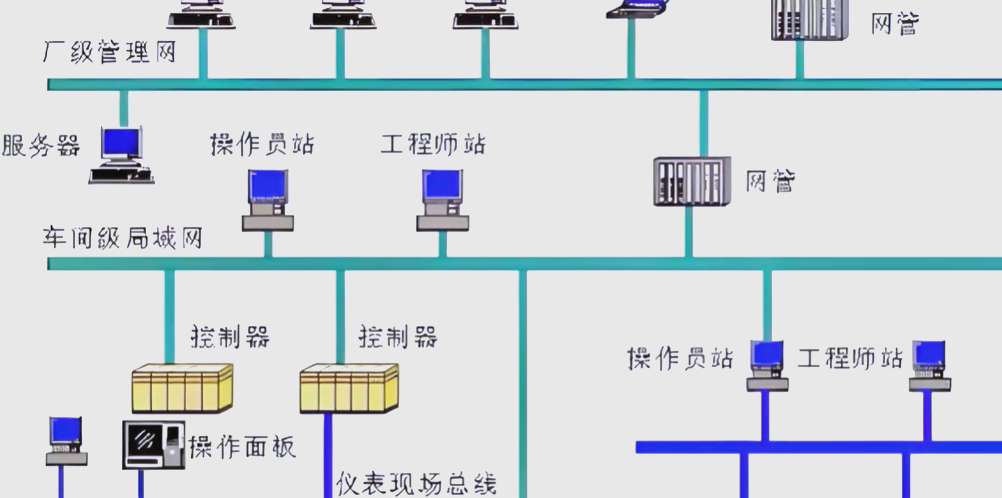
不少企业在做自动化改造时,原有设备品牌混杂,控制器来自不同厂商,通讯协议互不兼容。这时候系统集成能力就显得尤为关键——需要工程师能够完成协议转换、信号隔离与逻辑重构,而不是简单地"换一套新的"。控制系统的稳定性,往往取决于这些细节处理是否到位。
PLC编程:逻辑写得好,产线才跑得稳
PLC编程是自动化设备能否发挥效能的核心。实际项目中,编程工作远不止把动作顺序翻译成梯形图,还涉及:
- 安全联锁逻辑设计,避免误动作导致设备损坏或人身伤害;
- 模拟量信号处理,包括温度、压力、流量信号的滤波与标定;
- 运动控制指令的编写,配合伺服系统完成定位、同步、插补等动作;
- 故障诊断程序,让触摸屏能直观显示报警点位,缩短排查时间。
在安徽地区的项目实践中,一个常见的误区是重硬件轻软件。控制柜做得漂亮,程序却缺少异常处理分支,一旦传感器信号抖动或执行机构卡滞,整线停机。因此选择服务方时,应重点考察其编程规范与调试文档是否完整。
变频器维修与伺服系统:故障响应能力决定停机成本
变频器和伺服系统是产线上最容易出现故障的部件之一。变频器常见问题包括过流、过压、过热报警,以及电解电容老化导致的输出不稳定;伺服系统则可能出现编码器信号异常、驱动器报警、电机抖动等现象。这类故障的特点是:停机一小时,损失可能远超维修费用本身。
因此,安徽自动化设备的服务能力中,维修响应速度是一个硬指标。具备板级维修能力的服务商,可以现场判断故障点,对驱动板、电源板、控制板进行元件级修复,而不必整机更换。对于触摸屏、工控机这类人机交互与上位机设备,同样需要具备系统重装、通讯口修复、背光更换等维护能力,避免因一个小故障导致整条产线停摆。
传感器选型:细节决定检测精度
传感器是自动化系统的"感官",选型不当会直接导致误检、漏检。选型时需要综合考虑检测距离、被测物材质、环境温度、粉尘与油污情况、输出信号类型等因素。例如,光电传感器在粉尘较大的车间需要选择带背景抑制功能的型号;接近开关在检测非金属物料时则应改用电容式或超声波方案。
此外,传感器的安装位置与调试同样重要。很多现场问题并非传感器本身质量不佳,而是安装角度偏差、屏蔽线接地不规范、信号线与动力线捆扎在一起造成干扰。这些细节在自动化改造项目中如果处理不当,后续排查成本很高。
电气成套与自动化改造:从单点设备到整线协同
电气成套是自动化设备的物理载体,包括控制柜设计、元器件布局、线号标识、接地与防雷设计等。规范的成套工艺不仅关系到安全,也直接影响后期维护效率——线号清晰、图纸齐全的控制柜,排查故障的时间可以缩短一半以上。
而自动化改造则是一项系统工程。改造前需要完成现状评估,明确瓶颈工序;改造中要兼顾新旧设备的衔接,尽量利用原有机械结构与动力配置;改造后需要经过空载调试、带载试运行与稳定性验证三个阶段。对于安徽地区大量正在进行数字化升级的中小企业而言,分阶段、分模块推进改造,比一次性全面替换更稳妥,资金压力也更可控。
结语
安徽自动化设备的落地,本质上是控制逻辑、驱动执行、检测反馈与成套工艺四个环节的协同。企业在选择服务伙伴时,建议重点看三件事:是否具备从选型、编程到维修的完整能力,是否有本地化的快速响应机制,是否愿意提供完整的图纸与调试文档。把这三点确认清楚,自动化设备才能真正成为产线的助力,而不是新的负担。